Định biên nhân sự sản xuất giúp nhà máy tối ưu chi phí ca làm việc

Lỗi sai khi định biên nhân sự và phương pháp khắc phục
28 September, 2026
Chiến lược thu hút nhân tài cho doanh nghiệp
28 September, 2026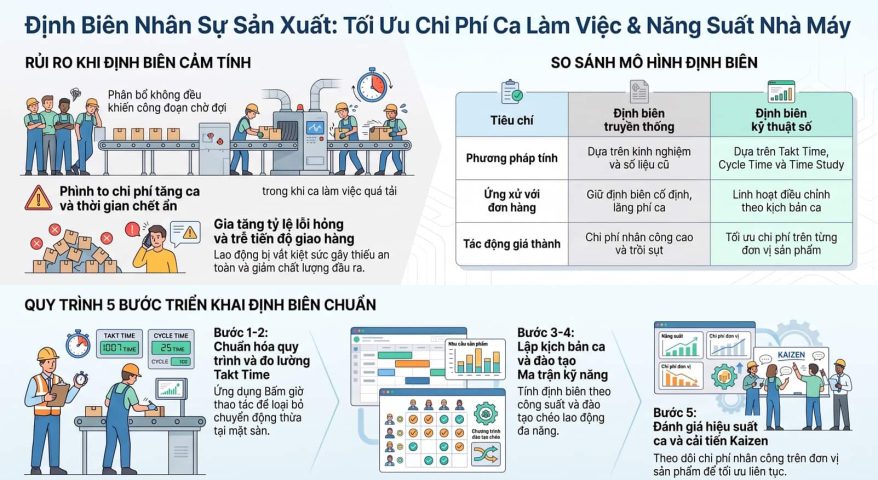
Last updated on 28 September, 2026
Trong khối doanh nghiệp sản xuất và chế biến, chi phí nhân công trực tiếp luôn chiếm một tỷ trọng lớn trong giá thành sản phẩm. Việc thiết lập số lượng lao động tại các dây chuyền nếu quá dày sẽ làm phình to quỹ lương và lãng phí thời gian chết, nhưng nếu quá mỏng lại dẫn đến nghẽn chai cổ đốm (Bottleneck), trễ tiến độ đơn hàng và suy giảm chất lượng đầu ra. Thực hiện định biên nhân sự sản xuất bài bản và dựa trên dữ liệu định lượng là phương pháp luận chiến lược giúp Ban Giám đốc nhà máy, Giám đốc Sản xuất (Plant Manager) và phòng HR kiểm soát tốt giá thành, tối ưu ca làm việc và nâng cao năng lực cạnh tranh trên thị trường.
Bản chất của việc định biên nhân sự sản xuất trong quản trị nhà máy
Định biên nhân sự sản xuất là quá trình tính toán, xác định số lượng lao động trực tiếp (Direct Labor) và lao động gián tiếp (Indirect Labor) tối ưu cần thiết cho từng dây chuyền, công đoạn và ca làm việc nhằm đáp ứng kế hoạch sản lượng mục tiêu với chi phí tối thiểu.
Khác với định biên khối văn phòng vốn phụ thuộc nhiều vào nhật ký công việc cá nhân, định biên trong khối nhà máy gắn liền với nhịp sản xuất (Takt Time), thời gian chu kỳ (Cycle Time), tỷ lệ hiệu dụng thiết bị toàn phần (OEE) và mức độ tự động hóa của dây chuyền.
Bản chất của hoạt động này là tạo ra sự cân bằng hoàn hảo giữa năng lực cung ứng của lực lượng lao động và tốc độ vận hành của hệ thống máy móc thiết bị.
Xây dựng định biên chuẩn giúp nhà máy chủ động điều tiết nhân sự theo tính mùa vụ của đơn hàng, sẵn sàng mở rộng hoặc thu hẹp số lượng ca làm việc mà không làm xáo trộn tính ổn định của bộ máy.
Khi được thể chế hóa chuẩn mực, giải pháp này là cơ sở cốt lõi để xây dựng định mức chi phí nhân công trên mỗi đơn vị sản phẩm (Labor Cost per Unit) và thiết lập cơ chế thưởng năng suất công bằng cho công nhân.
Rủi ro nguy hiểm khi nhà máy duy trì định biên nhân sự sản xuất cảm tính
Nhiều nhà máy hiện nay vẫn phê duyệt định biên dựa trên thói quen lịch sử hoặc đề xuất cảm tính từ các Quản đốc xưởng, dẫn đến nhiều tổn thất tài chính và rào cản vận hành nghiêm trọng.
Gia tăng chi phí tăng ca (Overtime) không cần thiết do sự phân bổ lao động không đều giữa các công đoạn, dẫn đến tình trạng công đoạn này ngồi chờ nguyên vật liệu trong khi công đoạn khác lại quá tải.
Sự xuất hiện của các thời gian chết ẩn (Idle Time) tại mặt sàn sản xuất do nhịp làm việc giữa công nhân và máy móc không được tính toán cân bằng.
Rủi ro gia tăng tỷ lệ hàng lỗi hỏng (Defect Rate) do công nhân bị vắt kiệt sức tại các công đoạn quá tải hoặc thao tác sai quy trình khi bị thiếu người hỗ trợ.
Tình trạng đứt gãy tiến độ giao hàng (OTIF) do nhà máy bị động trước biến động nhân sự, thiếu lực lượng lao động dự phòng được đào tạo đa năng cho các vị trí then chốt.
Mâu thuẫn nội bộ phát sinh phổ biến do tâm lý so sánh giữa các ca làm việc khi ca này được bố trí đông người nhưng sản lượng thấp, còn ca khác lại thiếu người nhưng áp lực chỉ tiêu cao.
Các trụ cột cốt lõi cấu thành hệ thống định biên nhân sự sản xuất
Trụ cột chuẩn hóa thao tác và đo lường thời gian chuẩn
Thiết lập bộ Quy trình thao tác chuẩn (SOP) cho từng vị trí công việc trên dây chuyền, đảm bảo công nhân thực hiện công việc theo các bước tối ưu nhất.
Ứng dụng phương pháp bấm giờ đo lường thời gian (Time & Motion Study) để xác định thời gian chuẩn (Standard Time) cho từng thao tác lắp ráp, chế biến hoặc kiểm thử.
Loại bỏ các thao tác thừa, lãng phí di chuyển và các điểm nguy cơ gây mất an toàn lao động tại khu vực mặt sàn.
Trụ cột phân tích năng lực máy móc và nhịp sản xuất
Xác định Takt Time – nhịp sản xuất yêu cầu dựa trên tổng cầu đơn hàng của khách hàng và tổng thời gian hoạt động thực tế của nhà máy.
Tính toán chỉ số OEE (Hiệu suất thiết bị toàn phần) để nhận diện thời gian dừng máy kỹ thuật và độ hao hụt tốc độ của hệ thống cơ khí.
Cân bằng dây chuyền (Line Balancing) nhằm phân bổ đều khối lượng công việc cho từng trạm thao tác, triệt tiêu các điểm nghẽn cục bộ.
Trụ cột phân loại lực lượng lao động và cơ chế điều phối linh hoạt
Phân định rõ định biên cho lực lượng lao động trực tiếp (công nhân vận hành, thao tác) và lực lượng gián tiếp (bảo trì, QC, kho vật tư, quản đốc).
Xây dựng Ma trận kỹ năng (Skill Matrix) để quản lý năng lực đa năng của công nhân, cho phép linh hoạt điều chuyển giữa các vị trí khi có sự cố.
Xây dựng kịch bản định biên linh hoạt tương ứng với các mức công suất vận hành (50%, 80%, 100% và 120% công suất thiết kế).
Bảng so sánh giữa định biên nhà máy truyền thống và định biên kỹ thuật số
| Tiêu chí so sánh | Định biên sản xuất truyền thống | Định biên sản xuất theo kỹ thuật số |
| Phương pháp tính | Dựa trên kinh nghiệm Quản đốc và số liệu cũ | Dựa trên Takt Time, Cycle Time và Time Study |
| Ứng xử với đơn hàng | Giữ định biên cố định, lãng phí khi ít việc | Linh hoạt điều chỉnh theo mô hình kịch bản ca |
| Cân bằng dây chuyền | Cảm tính, xuất hiện nhiều điểm nghẽn ẩn | Cân bằng bằng thuật toán, tối ưu hóa công đoạn |
| Kiểm soát thời gian chết | Khó phát hiện, ghi nhận thủ công trên giấy | Theo dõi thời gian thực qua hệ thống MES/IoT |
| Tác động giá thành | Chi phí nhân công/sản phẩm cao và trồi sụt | Tối ưu hóa chi phí nhân công trên mỗi đơn vị |
Phương pháp luận tính toán định biên nhân sự sản xuất phổ biến
Phương pháp tính định biên theo định mức thời gian và sản lượng
Đây là phương pháp luận kinh điển và chính xác nhất cho các nhà máy sản xuất hàng loạt, có quy trình chuẩn hóa cao.
Số lượng lao động trực tiếp được tính bằng Tổng sản lượng mục tiêu nhân với Thời gian chuẩn cho một đơn vị sản phẩm, sau đó chia cho Quỹ thời gian làm việc hiệu dụng của một công nhân trong ca (đã trừ thời gian nghỉ giải lao, vệ sinh máy và hội ý đầu ca).
Công thức này giúp Giám đốc nhà máy xác định chính xác số lượng công nhân tối thiểu cần bố trí tại mỗi dây chuyền để đạt sản lượng cam kết.
Phương pháp tính định biên theo định mức máy móc và vị trí thao tác
Áp dụng cho các công đoạn tự động hóa cao, nơi số lượng công nhân phụ thuộc trực tiếp vào số lượng máy móc vận hành (ví dụ: máy CNC, máy ép nhựa, dây chuyền đóng gói tự động).
Xác định tỷ lệ đứng máy tối ưu (một công nhân có thể đứng bao nhiêu máy mà vẫn đảm bảo an toàn và không làm máy dừng chờ).
Định biên được xác định dựa trên tổng số máy vận hành chia cho tỷ lệ đứng máy chuẩn cộng với số lượng vị trí bắt buộc phải có người túc trực.
Phương pháp tính định biên cho khối gián tiếp theo tỷ lệ phục vụ
Áp dụng cho các vị trí hỗ trợ sản xuất như nhân viên bảo trì (Maintenance), kiểm soát chất lượng (QC), thủ kho vật tư và nhân viên vận chuyển nội bộ.
Định biên khối gián tiếp được tính toán dựa trên tỷ lệ phần trăm tương quan với số lượng công nhân trực tiếp hoặc dựa trên định mức khối lượng dịch vụ nội bộ cần cung ứng trong ca.
Giúp nhà máy kiểm soát chặt chẽ tỷ lệ lao động gián tiếp trên lao động trực tiếp, tránh hiện tượng bộ máy quản lý xưởng phình to.
Quy trình 5 bước triển khai định biên nhân sự sản xuất cho nhà máy
Bước 1 Rà soát sơ đồ mặt sàn và chuẩn hóa quy trình công nghệ
Tổng kiểm tra lại sơ đồ bố trí mặt sàn nhà máy (Layout), đảm bảo khoảng cách di chuyển của công nhân và bán thành phẩm là ngắn nhất.
Cập nhật lại các Bảng hướng dẫn công việc (WI) và Quy trình thao tác chuẩn SOP cho toàn bộ các vị trí trên dây chuyền.
Sửa chữa các hỏng hóc cơ khí nhỏ và tối ưu hóa tình trạng kỹ thuật của máy móc trước khi tiến hành đo lường.
Bước 2 Tiến hành bấm giờ đo thao tác và xác định nhịp Takt Time
Đội ngũ kỹ thuật sản xuất (IE) tiến hành bấm giờ đo thời gian thực hiện thao tác của công nhân ở các mức năng lực khác nhau để tính Thời gian chuẩn.
Tính toán nhịp sản xuất Takt Time dựa trên kế hoạch giao hàng của bộ phận Kinh doanh và thời gian hoạt động thực tế của xưởng.
Thực hiện biểu đồ cân bằng dây chuyền để phát hiện các công đoạn thừa hoặc thiếu thời gian so với Takt Time.
Bước 3 Tính toán định biên chuẩn cho các kịch bản công suất
Áp dụng các công thức toán học để tính toán số lượng lao động trực tiếp cho từng dây chuyền và số lượng lao động gián tiếp hỗ trợ.
Xây dựng bảng định biên chuẩn tương ứng với các kịch bản chạy ca khác nhau (chạy 1 ca 8 tiếng, 2 ca 12 tiếng hoặc 3 ca 8 tiếng).
Thẩm định lại tính khả thi của phương án định biên thông qua việc chạy thử nghiệm trên một dây chuyền mẫu.
Bước 4 Đào tạo Ma trận kỹ năng và triển khai cơ chế linh hoạt
Tổ chức đào tạo chéo kỹ năng (Cross-training) cho công nhân, giúp họ có thể đảm nhiệm từ 2 đến 3 vị trí khác nhau trên dây chuyền.
Ban hành quy chế điều phối nhân sự linh hoạt giữa các xưởng sản xuất khi có sự biến động về tiến độ đơn hàng.
Thống nhất với phòng HR về kế hoạch sử dụng lao động thời vụ hoặc lao động thuê ngoài (Outsourcing) cho các đợt cao điểm.
Bước 5 Đánh giá hiệu suất định kỳ và liên tục cải tiến Kaizen
Định kỳ hàng tháng đo lường các chỉ số về Năng suất lao động trên mỗi giờ công, Tỷ lệ chi phí nhân công trên giá thành và Tỷ lệ tăng ca.
So sánh sản lượng thực tế đạt được với định biên đã phê duyệt để phát hiện các điểm bất hợp lý mới phát sinh.
Duy trì các hoạt động cải tiến liên tục (Kaizen) để tiếp tục rút ngắn thời gian chuẩn và tinh gọn định biên trong các chu kỳ tiếp theo.
Chủ động triển khai định biên nhân sự sản xuất bài bản là khoản đầu tư chiến lược mang lại hiệu quả tài chính trực tiếp, giúp các nhà máy cắt giảm chi phí lãng phí, làm chủ tiến độ giao hàng và củng cố sức mạnh vận hành. Sự kết hợp mượt mà giữa phương pháp kỹ thuật hệ thống (IE), chuẩn hóa thao tác và tư duy quản trị nhà máy hiện đại sẽ tạo bệ phóng kiên cố, giúp doanh nghiệp sản xuất tự tin bứt phá năng suất và làm chủ cuộc đua giá thành trên thị trường.