Hệ thống MES ngành cơ khí: Tích hợp IoT để tự động hóa thời gian thực

Cách tính và tối ưu chỉ số OEE (Overall Equipment Effectiveness) nhà máy
16 October, 2026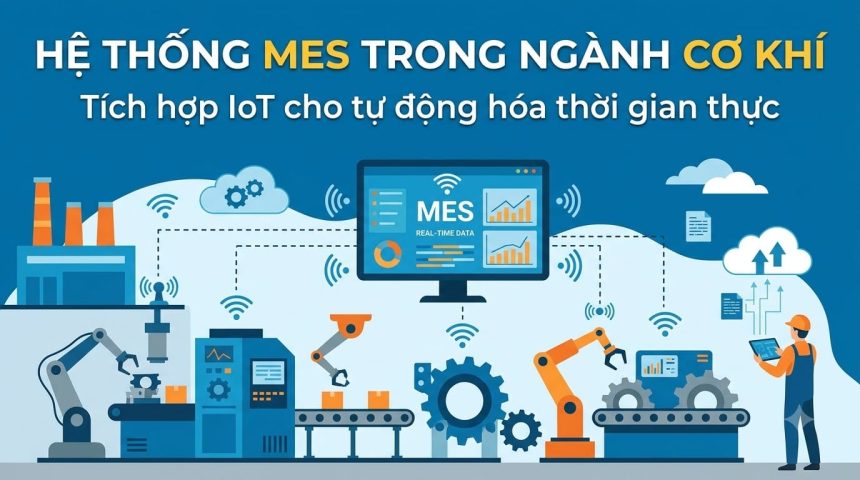
Last updated on 16 October, 2026
Một nhà máy có thể đầu tư hàng triệu USD cho hệ thống máy phay, tiện CNC hiện đại nhưng vẫn điều độ bằng Job Ticket (phiếu giao việc) in giấy và tổng hợp sản lượng thủ công cuối ca. Khi dữ liệu vận hành không được cập nhật liên tục, quản đốc khó xác định máy nào đang chạy, máy nào chờ phôi, dao nào sắp mòn và đơn hàng nào có nguy cơ trễ tiến độ. Hệ thống MES ngành cơ khí kết hợp IoT giúp kết nối dữ liệu từ tầng máy móc với hoạt động điều hành sản xuất, thu hẹp khoảng cách giữa hiện trường và bộ phận quản trị.
Kiến trúc 3 tầng tích hợp MES và IoT trong xưởng cơ khí
Trong sản xuất cơ khí rời rạc (Discrete Manufacturing), kiến trúc tích hợp cần đáp ứng ba yêu cầu: lấy dữ liệu trực tiếp từ thiết bị, chuẩn hóa dữ liệu giữa các thế hệ máy và chuyển dữ liệu thành hành động điều hành. Có thể tổ chức hệ thống theo ba tầng sau.
Tầng 1: Machine Layer – Kết nối máy CNC và cảm biến
Với máy CNC đời mới, dữ liệu có thể được lấy qua giao diện điều khiển hoặc API do nhà sản xuất cung cấp. Ví dụ, FANUC FOCAS, các giao diện của Siemens SINUMERIK, HEIDENHAIN và Mitsubishi CNC có thể hỗ trợ truy xuất những nhóm dữ liệu như trạng thái máy, chương trình gia công, số lượng chi tiết và thời gian vận hành, tùy model, phiên bản điều khiển, tùy chọn phần mềm và cấu hình được cấp phép.
Đối với máy cũ không có giao diện dữ liệu phù hợp, nhà máy có thể bổ sung cảm biến dòng điện, rung động hoặc nhiệt độ để theo dõi tình trạng vận hành. Cần phân biệt dữ liệu suy luận từ cảm biến với trạng thái được xác nhận trực tiếp từ bộ điều khiển: cảm biến dòng điện có thể hỗ trợ nhận diện tải trục chính, nhưng không tự nó chứng minh máy đang gia công đúng chi tiết hay tạo ra sản phẩm đạt chuẩn.
Tầng 2: Edge IoT Gateway – Chuẩn hóa và truyền dữ liệu
Edge Gateway thu thập dữ liệu từ nhiều loại máy, chuyển đổi định dạng và gửi thông tin về hệ thống trung tâm. Các giao thức thường được cân nhắc gồm:
- OPC UA: hỗ trợ trao đổi dữ liệu có cấu trúc giữa thiết bị và ứng dụng công nghiệp.
- MTConnect: cung cấp mô hình dữ liệu và cơ chế trao đổi thông tin cho thiết bị sản xuất, đặc biệt hữu ích trong môi trường gia công.
- MQTT: giao thức truyền thông theo mô hình publish/subscribe, phù hợp để chuyển các thông điệp trạng thái hoặc sự kiện qua hạ tầng mạng.
Không nên mặc định mọi máy đều hỗ trợ sẵn cả ba giao thức. Gateway cần được cấu hình theo giao diện thực tế, đồng thời có cơ chế lưu đệm khi mất kết nối, đồng bộ thời gian, quản lý chất lượng dữ liệu và phân tách mạng OT với mạng IT.
Tầng 3: MES – Điều hành thực thi sản xuất
MES tiếp nhận lệnh sản xuất từ ERP, sau đó quản lý việc phân công công đoạn, theo dõi tiến độ và ghi nhận kết quả thực hiện. Dữ liệu từ máy CNC và Gateway giúp hệ thống cập nhật trạng thái Running, Idle, Alarm theo quy tắc đã cấu hình, ghi nhận thời gian chu kỳ (Cycle Time) và đối chiếu sản lượng thực tế với kế hoạch.
Luồng dữ liệu tổng quát:
ERP
 │  Lệnh sản xuất, mã hàng, số lượng, hạn giao
 ▼
MES – Điều hành thực thi sản xuất
 │  Dispatching, tiến độ, chất lượng, OEE
 ▼
Edge IoT Gateway
 │  OPC UA / MTConnect / MQTT
 ▼
Máy CNC + cảm biến
 │  Trạng thái, chu kỳ, tải trục chính, cảnh báo
 └──────────────► Dữ liệu phản hồi về MES
Kiến trúc này giúp hệ thống MES ngành cơ khí không chỉ hiển thị trạng thái máy mà còn liên kết trạng thái đó với lệnh sản xuất, mã chi tiết và kế hoạch giao hàng. Để dữ liệu có ý nghĩa, nhà máy cần chuẩn hóa mã máy, mã sản phẩm, công đoạn, ca làm việc và quy tắc xác định thời gian dừng ngay từ đầu.
Xưởng cơ khí truyền thống và mô hình MES – IoT khác nhau thế nào?
| Tiêu chí | Vận hành truyền thống | Tích hợp MES – IoT |
|---|---|---|
| Scheduling & Dispatching | Quản đốc phân việc bằng giấy, bảng kế hoạch hoặc Excel; khó cập nhật khi máy hỏng hoặc đơn hàng thay đổi. | MES hỗ trợ phân công theo mức độ ưu tiên, năng lực máy, trạng thái thiết bị và hạn giao; việc điều độ lại phụ thuộc vào quy tắc và dữ liệu cấu hình. |
| Machine Monitoring | Thợ máy ghi sản lượng, thời gian chạy và dừng vào cuối ca. | Dữ liệu trạng thái được thu thập tự động ở mức thiết bị hỗ trợ, giúp giám sát máy CNC theo thời gian thực. |
| Tooling Management | Theo dõi dao cụ bằng sổ hoặc bảng tính; thay dao theo lịch hoặc kinh nghiệm. | Liên kết mã dao, số lần sử dụng, thời gian cắt và dữ liệu tải để hỗ trợ quản lý tuổi thọ dao; cảnh báo mòn dao cần mô hình và ngưỡng được kiểm chứng. |
| Downtime Tracking | Ghi lý do dừng sau khi sự việc xảy ra; dễ thiếu hoặc sai lệch thông tin. | Ghi nhận sự kiện dừng máy tự động, kết hợp mã nguyên nhân do người vận hành xác nhận để phân tích Pareto. |
| Part Costing | Giá thành dựa nhiều vào định mức và tổng hợp thủ công. | Đối chiếu thời gian máy thực tế, nhân công, vật tư và dao cụ theo lệnh hoặc mã chi tiết; độ chính xác phụ thuộc chất lượng dữ liệu chi phí. |
Bốn tác động vận hành và hiệu quả kinh tế
Tăng thời gian sử dụng trục chính
Trong xưởng CNC, thời gian máy được bật không đồng nghĩa với thời gian tạo ra sản phẩm. Máy có thể đang chờ gá đặt phôi, chờ dao, chờ chương trình hoặc chờ lệnh tiếp theo. Khi MES đối chiếu trạng thái máy với lệnh sản xuất, quản đốc có thể xác định thời gian chờ theo từng công đoạn và ưu tiên xử lý những điểm nghẽn gây mất năng lực gia công.
Cảnh báo sớm mòn hoặc gãy dao
Dữ liệu dòng tải trục chính, rung động và nhiệt độ có thể được sử dụng để phát hiện dấu hiệu bất thường. Tuy nhiên, cảnh báo mòn dao không nên chỉ dựa vào một ngưỡng cố định. Nhà máy cần xây dựng ngưỡng theo loại dao, vật liệu phôi, chế độ cắt và điều kiện gia công, sau đó kiểm chứng bằng dữ liệu thực tế. Khi phát hiện bất thường, hệ thống có thể gửi cảnh báo để người vận hành kiểm tra trước khi lỗi gây hỏng phôi hoặc ảnh hưởng đến chất lượng chi tiết.
Minh bạch hóa OEE từng máy
Khi dữ liệu trạng thái, thời gian chạy và sản lượng được thu thập tự động, nhà máy có thể tính OEE (Overall Equipment Effectiveness) theo từng máy, ca hoặc mã hàng. Để tránh sai lệch, cần chuẩn hóa thời gian sản xuất kế hoạch, quy tắc phân loại dừng máy và cách ghi nhận sản phẩm đạt chuẩn. MES giúp giảm phụ thuộc vào nhật ký ghi tay, nhưng chất lượng OEE vẫn phụ thuộc vào quy tắc tính toán và độ tin cậy của dữ liệu đầu vào.
Tính đúng chi phí gia công theo mã chi tiết
MES có thể liên kết thời gian máy thực tế với lệnh sản xuất và mã linh kiện. Khi kết hợp dữ liệu về nhân công, vật tư, dao cụ và điện năng từ các hệ thống phù hợp, doanh nghiệp có cơ sở tốt hơn để tính giá thành theo lô hoặc từng chi tiết. Đây là dữ liệu quan trọng để đánh giá sai lệch giữa định mức và thực tế, cải thiện báo giá B2B và xác định công đoạn đang làm giảm biên lợi nhuận.
Cách triển khai hệ thống MES ngành cơ khí cho nhà máy đa thế hệ
Để tích hợp MES và IoT hiệu quả, nhà máy nên triển khai theo từng giai đoạn thay vì kết nối đồng loạt mọi thiết bị ngay từ đầu.
Bước 1: Kiểm toán giao diện máy móc
Lập danh mục máy theo hãng, đời máy, bộ điều khiển, giao diện kết nối, khả năng xuất dữ liệu và tình trạng mạng. Máy CNC đời mới có thể hỗ trợ kết nối trực tiếp; máy cũ có thể cần Gateway hoặc cảm biến bổ sung. Cần xác định trước những dữ liệu nào có thể lấy trực tiếp, dữ liệu nào phải suy luận và dữ liệu nào vẫn cần người vận hành xác nhận.
Bước 2: Chuẩn hóa Gateway và giao thức truyền thông
Chọn phương án kết nối phù hợp với từng nhóm máy. OPC UA hỗ trợ trao đổi dữ liệu công nghiệp có cấu trúc và tương tác giữa các hệ thống; MTConnect cung cấp mô hình dữ liệu chuẩn hóa cho thiết bị sản xuất. Có thể tham khảo tài liệu của OPC Foundation và MTConnect. Với máy không hỗ trợ trực tiếp, cần đánh giá bộ chuyển đổi tương thích trước khi triển khai.
Bước 3: Cấu hình MES theo đặc thù gia công rời rạc
Cấu hình MES theo luồng thực tế từ lệnh sản xuất, công đoạn, máy được phân công, chương trình gia công, sản lượng đến kiểm tra chất lượng. Với xưởng khuôn mẫu hoặc gia công chính xác, cần chú ý phiên bản bản vẽ, thay đổi kỹ thuật, quản lý dao cụ (Tooling Management) và truy xuất lịch sử gia công theo mã chi tiết hoặc lô sản xuất.
Bước 4: Đồng bộ ERP và đào tạo hiện trường
ERP cung cấp dữ liệu đơn hàng, mã vật tư, định mức và kế hoạch; MES phản hồi tiến độ, sản lượng và trạng thái thực thi theo phạm vi tích hợp. Trước khi mở rộng, cần kiểm thử luồng dữ liệu từ đầu đến cuối, phân quyền truy cập và xác định người chịu trách nhiệm khi dữ liệu sai hoặc mất kết nối. Quản đốc và công nhân cần được hướng dẫn cách xác nhận nguyên nhân dừng máy, xử lý cảnh báo và phản hồi khi hệ thống không phản ánh đúng thực tế.
Kết luận
Tích hợp MES và IoT giúp nhà máy cơ khí chuyển từ điều hành dựa trên báo cáo cuối ca sang quản lý dựa trên dữ liệu vận hành cập nhật liên tục. Giá trị không chỉ nằm ở việc giám sát máy CNC thời gian thực mà còn ở khả năng liên kết trạng thái thiết bị với lệnh sản xuất, chất lượng, dao cụ và giá thành từng chi tiết.
Với hệ thống MES ngành cơ khí, hướng triển khai thực tế là bắt đầu từ nhóm máy chủ lực có ảnh hưởng lớn đến tiến độ hoặc chi phí, chuẩn hóa dữ liệu và xác minh hiệu quả trước khi mở rộng toàn xưởng. Khi dữ liệu hiện trường đủ tin cậy và được kết nối với quy trình điều hành, nhà máy mới có nền tảng để tối ưu OEE, nâng cao khả năng giao hàng và biến năng lực vận hành thành lợi thế cạnh tranh.