Phương pháp Kaizen & 5S: Chuẩn hóa thao tác giảm lãng phí (Muda) xưởng sản xuất

Kỹ thuật phân tích Chuỗi giá trị (Value Chain Analysis) tối ưu chi phí vận hành
16 October, 2026
Mô hình SCOR (Supply Chain Operations Reference) chuẩn hóa chuỗi cung ứng
16 October, 2026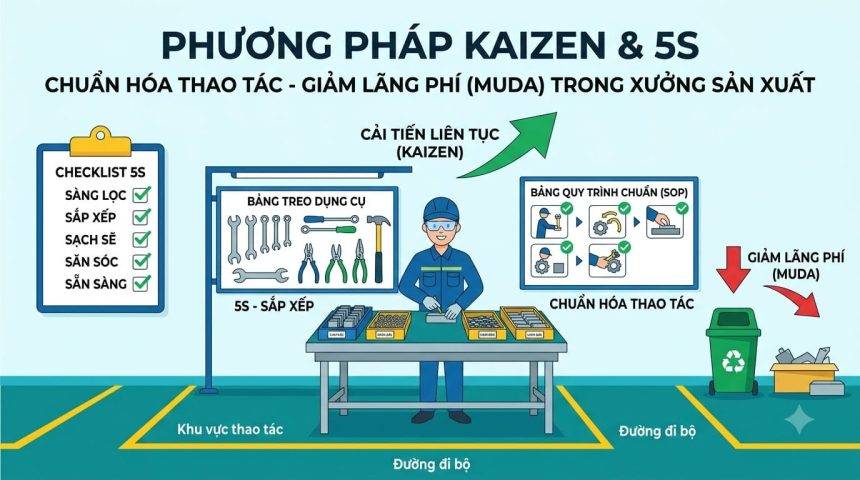
Last updated on 16 October, 2026
Trong nhiều nhà máy, phong trào 5S thường được triển khai rầm rộ trước các đợt đánh giá ISO, tiếp khách hàng hoặc kiểm tra nội bộ, nhưng chỉ sau một thời gian ngắn, dụng cụ lại đặt sai vị trí, nguyên liệu chắn lối đi và công nhân quay về thói quen cũ. Khi 5S bị xem như công việc quét dọn ngoài giờ, doanh nghiệp khó tạo ra cải thiện bền vững về năng suất. Phương pháp kaizen 5s sản xuất cần được tiếp cận theo hướng khác: dùng quản trị trực quan để thiết lập trạng thái chuẩn, sau đó cải tiến liên tục nhằm loại bỏ thao tác thừa, giảm thời gian chờ và rút ngắn Cycle Time ngay tại hiện trường.
Mối quan hệ giữa phương pháp Kaizen, 5S trong sản xuất và 7 lãng phí Muda
Trong mô hình sản xuất tinh gọn (Lean Manufacturing), 5S tạo nền tảng cho một môi trường làm việc có trật tự, dễ quan sát và dễ phát hiện bất thường. Kaizen là quá trình cải tiến liên tục dựa trên những vấn đề được nhận diện tại hiện trường.
Có thể hiểu đơn giản: 5S thiết lập tiêu chuẩn; Kaizen tìm cách cải thiện tiêu chuẩn đó. Nếu dụng cụ chưa có vị trí cố định, doanh nghiệp khó xác định thời gian tìm kiếm đang lãng phí bao nhiêu. Khi vị trí đã được chuẩn hóa, mọi lần đặt sai hoặc thiếu dụng cụ đều trở thành bất thường có thể phát hiện và xử lý.
Một hoạt động tạo giá trị (Value-Added) cần trực tiếp làm thay đổi sản phẩm theo yêu cầu khách hàng. Tìm kìm, với tay lấy ốc vít, cúi xuống nhặt phôi hoặc chờ máy không trực tiếp tạo ra giá trị đó. Đây là những cơ hội cần được xem xét trong quá trình phân tích Muda.
Tuy nhiên, không phải mọi hoạt động không tạo giá trị đều có thể loại bỏ ngay. Kiểm tra chất lượng, truy xuất nguồn gốc hoặc thao tác an toàn có thể vẫn cần thiết. Mục tiêu là loại bỏ lãng phí có thể tránh được mà không làm suy giảm chất lượng và an toàn.
Bóc tách 7 lãng phí Muda tại xưởng sản xuất
| Loại lãng phí | Biểu hiện tại workstation | Giải pháp Kaizen/5S | Chỉ số đo lường |
|---|---|---|---|
| Thao tác thừa | Tìm dụng cụ, với tay xa, cúi người lấy linh kiện | Shadow board, bố trí theo tần suất sử dụng, cải tiến công thái học | Thời gian thao tác, số động tác thừa |
| Vận chuyển | Phôi đi vòng giữa các công đoạn, xe đẩy di chuyển xa | Dùng Spaghetti Diagram để tối ưu luồng di chuyển; bố trí lại mặt bằng | Mét di chuyển mỗi chu kỳ, thời gian vận chuyển |
| Chờ đợi | Chờ nguyên liệu, chờ máy hoặc chờ xác nhận | Chuẩn hóa cấp liệu, thiết lập Min-Max, cân bằng chuyền | Thời gian chờ, thời gian chu kỳ |
| Khuyết tật | Lắp sai, gia công lỗi, phải sửa hoặc làm lại | Poka-Yoke, tiêu chuẩn kiểm tra trực quan, phân tích nguyên nhân gốc | Tỷ lệ lỗi, PPM, chi phí làm lại |
| Gia công thừa | Đánh bóng, kiểm tra hoặc xử lý vượt yêu cầu | Rà soát tiêu chuẩn kỹ thuật, loại bỏ bước không cần thiết | Thời gian gia công, chi phí trên sản phẩm |
| Tồn kho | Nguyên liệu và bán thành phẩm chất đống tại trạm | Quy định mức Min-Max, FIFO, điểm đặt hàng trực quan | Giá trị tồn kho, ngày tồn kho, WIP |
| Sản xuất thừa | Sản xuất vượt nhu cầu hoặc trước thời điểm cần | Đồng bộ kế hoạch với nhu cầu, điều chỉnh lô sản xuất | Sản lượng vượt nhu cầu, tồn kho thành phẩm |
Các chỉ số trong bảng là những gợi ý đo lường, không phải mức cải thiện mặc định. Nhà máy cần thiết lập số liệu nền trước khi triển khai và so sánh sau cải tiến để xác định hiệu quả thực tế.
Bốn trụ cột kỹ thuật chuẩn hóa thao tác bằng 5S
Seiri – Sàng lọc và phân định vùng
Thực hiện Red Tag để nhận diện dụng cụ hỏng, vật tư dư thừa và thiết bị không còn sử dụng. Những vật dụng chưa xác định được nhu cầu cần được đưa vào khu vực chờ xử lý thay vì tiếp tục chiếm diện tích sản xuất. Đồng thời, phân định rõ khu vực nguyên liệu, bán thành phẩm, thành phẩm và lối đi để giảm nhầm lẫn, cản trở và nguy cơ mất an toàn.
Seiton – Sắp xếp theo nguyên lý công thái học
Dụng cụ cần có vị trí xác định, dễ lấy và dễ trả về. Shadow board giúp công nhân nhận biết ngay dụng cụ nào đang thiếu; vị trí sắp xếp nên dựa trên tần suất sử dụng và đặc điểm thao tác. Các dụng cụ dùng thường xuyên cần nằm trong vùng với thuận tiện (Golden Zone) để hạn chế vươn người, cúi hoặc xoay người lặp lại.
Quy tắc tìm dụng cụ trong 30 giây có thể được sử dụng như một mục tiêu nội bộ nếu phù hợp với loại công việc, nhưng không phải tiêu chuẩn phổ quát cho mọi nhà máy. Doanh nghiệp nên xác định ngưỡng dựa trên thời gian tìm kiếm thực tế và yêu cầu an toàn.
Seiso – Làm sạch gắn với kiểm tra và bảo trì tự quản
Làm sạch là kiểm tra (Cleaning is Inspection): khi lau máy, công nhân có thể phát hiện rò rỉ dầu, bu lông lỏng, vết nứt hoặc dấu hiệu bất thường trước khi sự cố nghiêm trọng xảy ra. Doanh nghiệp cần quy định rõ điểm kiểm tra, tần suất, người phụ trách và cách báo cáo bất thường.
Hoạt động này hỗ trợ Autonomous Maintenance trong TPM, nhưng không thay thế công việc bảo trì chuyên môn. Các hạng mục liên quan đến điện, cơ cấu nguy hiểm hoặc sửa chữa kỹ thuật phải được thực hiện bởi người có thẩm quyền.
Seiketsu và Shitsuke – Duy trì tiêu chuẩn và kỷ luật
Các kết quả cải tiến cần được chuyển thành SOP (Standard Operating Procedure) hoặc hướng dẫn thao tác trực quan tại vị trí làm việc. Tiêu chuẩn nên thể hiện trình tự thao tác, vị trí dụng cụ, điểm kiểm soát chất lượng và cách xử lý bất thường bằng hình ảnh dễ hiểu.
Song song đó, Kaizen Teian khuyến khích công nhân đề xuất những cải tiến nhỏ dựa trên vấn đề họ trực tiếp gặp phải. Quản lý cần phản hồi đề xuất, thử nghiệm giải pháp phù hợp và cập nhật SOP khi phương pháp mới được xác nhận hiệu quả. Nếu tiêu chuẩn không được cập nhật, cải tiến rất dễ mất đi khi đổi ca hoặc thay nhân sự.
Lộ trình triển khai phương pháp Kaizen & 5S trong sản xuất thực chiến tại nhà máy
Bước 1: Khảo sát Gemba và phân tích thao tác
Quan sát, quay video chu kỳ làm việc để xác định thao tác thừa, thời gian chờ và điểm gây khó khăn, từ đó cải tiến quy trình thay vì quy lỗi cho công nhân.
Bước 2: Chọn chuyền làm mô hình điểm
Ưu tiên chuyền có thời gian chu kỳ cao, nhiều lỗi hoặc luồng vật liệu bất hợp lý. Triển khai Kaizen Blitz trong 3–5 ngày nếu phạm vi cải tiến phù hợp.
Bước 3: Thiết kế lại trạm làm việc
Bố trí dụng cụ theo trình tự thao tác, tối ưu cấp liệu và thiết lập mức Min-Max trực quan. Có thể dùng máng trượt trọng lực (Chute) để giảm vận chuyển thừa khi bảo đảm an toàn.
Bước 4: Thiết lập kiểm toán 5S
Xây dựng 5S Audit Scorecard với tiêu chí rõ ràng, đánh giá chéo giữa các ca và theo dõi hành động khắc phục để duy trì tiêu chuẩn.
Bước 5: Gắn cải tiến với KPI
Theo dõi thời gian chu kỳ, thời gian tìm dụng cụ, tỷ lệ lỗi và thời gian dừng máy. Cơ chế thưởng Kaizen cần dựa trên hiệu quả thực tế, tính an toàn và khả năng duy trì cải tiến.
Kết luận
Phương pháp kaizen 5s sản xuất không nên được triển khai như một phong trào vệ sinh định kỳ. Giá trị thực sự nằm ở việc biến 5S thành hệ thống quản trị trực quan, dùng Kaizen để cải tiến tiêu chuẩn và xử lý nguyên nhân gây lãng phí tại hiện trường.
Khi được kết nối với SOP, kiểm toán 5S, phân tích thao tác và KPI vận hành, doanh nghiệp có thể giảm thao tác thừa, cải thiện luồng vật liệu và phát hiện bất thường sớm hơn. Với nhà máy sản xuất, mục tiêu không phải là xưởng trông gọn gàng trong ngày đánh giá, mà là tạo ra một môi trường làm việc trong đó thao tác chuẩn trở thành cách làm bình thường mỗi ngày.