Quản lý bảo trì RCM: Phương pháp tối ưu độ tin cậy thiết bị nhà máy

Thiết kế mô hình Trung tâm dịch vụ chia sẻ cho khối back-office toàn diện
12 November, 2026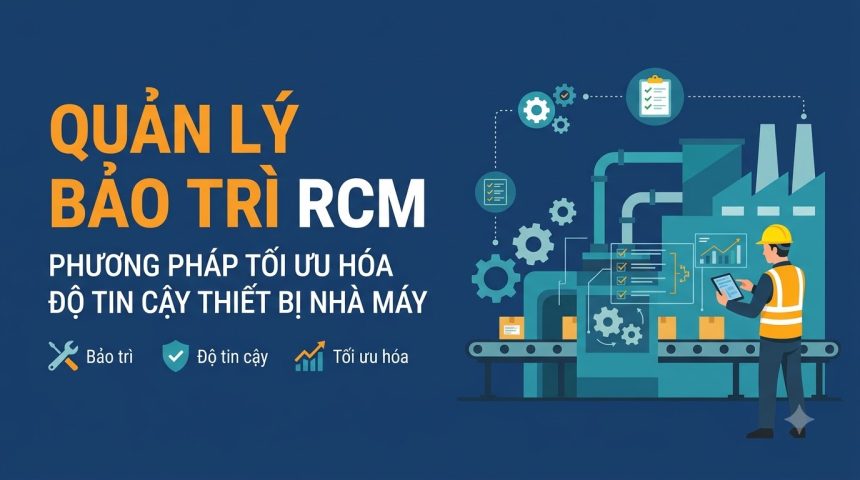
Last updated on 12 November, 2026
Tại nhiều nhà máy, ngân sách bảo trì định kỳ vẫn tăng nhưng sự cố thiết bị chưa chắc giảm tương ứng. Máy móc có thể hỏng đột xuất ngay sau một đợt bảo dưỡng, trong khi việc tháo lắp, thay thế linh kiện theo lịch dù thiết bị chưa thực sự cần can thiệp lại làm phát sinh chi phí và nguy cơ sai sót do con người. Vấn đề nằm ở chỗ doanh nghiệp đang tập trung bảo dưỡng theo thời gian thay vì xác định thiết bị cần được bảo trì như thế nào để duy trì chức năng vận hành. Quản lý bảo trì RCM (Reliability-Centered Maintenance) đưa ra một phương pháp luận có hệ thống nhằm chuyển trọng tâm từ bảo dưỡng máy móc định kỳ sang bảo toàn chức năng và kiểm soát hậu quả hư hỏng.
Khung phương pháp luận RCM
Reliability-Centered Maintenance (RCM), hay bảo trì tập trung vào độ tin cậy, là phương pháp xác định yêu cầu bảo trì dựa trên chức năng của thiết bị, các dạng hư hỏng có thể xảy ra và hậu quả của từng dạng hư hỏng. RCM được phát triển từ nhu cầu nâng cao độ an toàn và độ tin cậy trong ngành hàng không thương mại, sau đó được ứng dụng rộng rãi trong các lĩnh vực công nghiệp có tài sản vận hành phức tạp.
Tiêu chuẩn SAE JA1011 đưa ra các tiêu chí đánh giá một quy trình có thực sự đáp ứng bản chất RCM hay không. Phiên bản hiện hành được SAE International sửa đổi vào tháng 11/2024. Đây là tiêu chuẩn đánh giá quy trình RCM, không phải chứng nhận cho một phần mềm hoặc chương trình bảo trì cụ thể.
7 câu hỏi nền tảng trong quản lý bảo trì RCM
Trong thực tế, một phân tích RCM thường xoay quanh 7 câu hỏi:
- Chức năng và tiêu chuẩn hiệu suất (Functions): Thiết bị hoặc hệ thống phải thực hiện chức năng gì? Công suất, lưu lượng, áp suất, tốc độ hoặc giới hạn vận hành cần đạt là bao nhiêu?
- Hư hỏng chức năng (Functional Failures): Thiết bị có thể không thực hiện được chức năng hoặc không đáp ứng tiêu chuẩn hiệu suất trong những trường hợp nào?
- Dạng hư hỏng (Failure Modes): Những nguyên nhân cụ thể nào có thể dẫn đến hư hỏng, chẳng hạn mòn ổ bi, mất cân bằng rotor, ăn mòn đường ống hoặc hỏng lớp cách điện?
- Tác động khi hư hỏng (Failure Effects): Khi một dạng hư hỏng xảy ra, dấu hiệu tại hiện trường là gì? Thiết bị có phát tiếng ồn, rung bất thường, tăng nhiệt hay dừng hoạt động không?
- Hậu quả hư hỏng (Failure Consequences): Sự cố ảnh hưởng thế nào đến an toàn, môi trường, sản xuất, chất lượng và chi phí?
- Tác vụ chủ động (Proactive Tasks): Có thể áp dụng kiểm tra theo tình trạng, bảo trì theo thời gian hoặc kỹ thuật dự đoán nào để phát hiện hay giảm xác suất hư hỏng?
- Hành động mặc định (Default Actions): Nếu không có tác vụ phòng ngừa phù hợp hoặc hiệu quả về kinh tế, doanh nghiệp cần làm gì? Có thể chấp nhận chạy đến hỏng đối với thiết bị không trọng yếu, thay đổi thiết kế hoặc áp dụng biện pháp giảm hậu quả hay không?
So sánh bảo trì sự cố, bảo trì định kỳ và RCM
Ba cách tiếp cận này khác nhau chủ yếu ở cơ sở ra quyết định. RCM không phải một phương thức bảo trì đơn lẻ để thay thế hoàn toàn hai phương thức còn lại. Nó là phương pháp phân tích nhằm lựa chọn tổ hợp chiến lược phù hợp với từng dạng hư hỏng.
| Tiêu chí | Bảo trì sự cố (Reactive) | Bảo trì định kỳ (Time-based PM) | RCM |
|---|---|---|---|
| Cơ chế kích hoạt | Thiết bị hỏng mới sửa chữa | Đến hạn theo lịch hoặc số giờ vận hành | Dựa trên chức năng, dạng hỏng, hậu quả và chiến lược được lựa chọn |
| Rủi ro dừng máy ngoài kế hoạch | Cao nếu áp dụng đại trà | Có thể giảm nhưng không loại bỏ hư hỏng đột xuất | Có cơ sở kiểm soát theo mức độ rủi ro và hậu quả |
| Chi phí phụ tùng | Có thể phát sinh mua khẩn cấp và tồn kho dự phòng lớn | Dễ tồn kho dư thừa nếu thay thế theo lịch không phù hợp | Phân bổ phụ tùng theo mức độ trọng yếu và rủi ro |
| Tuổi thọ tài sản | Có nguy cơ hư hỏng thứ cấp nếu sự cố không được kiểm soát | Có thể duy trì tình trạng thiết bị nhưng tháo lắp quá mức cũng tạo rủi ro | Hướng đến duy trì chức năng và độ tin cậy vốn có của thiết kế |
| Công nghệ và dữ liệu | Chủ yếu ghi nhận sự cố sau khi xảy ra | Lịch PM, nhật ký và dữ liệu vận hành | Kết hợp dữ liệu lịch sử, FMEA, CBM/PdM và CMMS khi phù hợp |
Bốn lợi ích kinh tế và vận hành của RCM
Giảm các tác vụ bảo trì không cần thiết
RCM giúp doanh nghiệp nhận diện những công việc bảo dưỡng không thực sự làm giảm xác suất hư hỏng hoặc không tạo ra lợi ích tương xứng với chi phí. Chẳng hạn, một cụm thiết bị ít ảnh hưởng đến sản xuất có thể được lựa chọn chạy đến hỏng có kiểm soát thay vì tháo lắp định kỳ. Việc cắt giảm tác vụ thừa giúp giải phóng nhân lực và ngân sách cho những thiết bị trọng yếu hơn.
Mức tiết kiệm cụ thể phụ thuộc vào hiện trạng bảo trì, cơ cấu thiết bị và chất lượng dữ liệu. Doanh nghiệp không nên mặc định RCM sẽ giảm một tỷ lệ chi phí cố định nếu chưa có đánh giá trước và sau triển khai.
Cải thiện MTBF, MTTR và OEE
MTBF (Mean Time Between Failures) phản ánh thời gian vận hành trung bình giữa các lần hư hỏng đối với thiết bị có thể sửa chữa. MTTR (Mean Time To Repair) phản ánh thời gian trung bình cần thiết để khôi phục thiết bị sau sự cố.
RCM hỗ trợ cải thiện các chỉ số này bằng cách tập trung xử lý những dạng hư hỏng có hậu quả lớn, lựa chọn tác vụ phù hợp và chuẩn hóa phương án sửa chữa. Khi thời gian dừng máy giảm và thiết bị vận hành ổn định hơn, OEE (Overall Equipment Effectiveness) cũng có cơ sở để cải thiện thông qua thành phần Availability.
Tối ưu tồn kho phụ tùng thay thế
Thay vì dự trữ phụ tùng theo kinh nghiệm hoặc áp dụng cùng một mức tồn kho cho mọi thiết bị, doanh nghiệp có thể kết hợp kết quả phân tích FMEA với mức độ trọng yếu của tài sản, thời gian cung ứng và hậu quả nếu thiếu phụ tùng. Cách tiếp cận này giúp ưu tiên những linh kiện có ảnh hưởng lớn đến khả năng vận hành, đồng thời xem xét lại các vật tư ít quan trọng hoặc có thể thay thế nhanh.
Hỗ trợ quản lý tài sản và an toàn
RCM giúp doanh nghiệp đưa hậu quả về an toàn, môi trường và vận hành vào quá trình lựa chọn chiến lược bảo trì. Cách tiếp cận này có thể hỗ trợ hệ thống quản lý tài sản theo định hướng ISO 55000, nhưng bản thân việc triển khai RCM không đồng nghĩa doanh nghiệp tự động đáp ứng hoặc đạt chứng nhận ISO 55000.
Lộ trình 5 bước triển khai quản lý bảo trì RCM tại nhà máy
Để quản lý bảo trì RCM tạo ra kết quả thực tế, doanh nghiệp nên triển khai theo phạm vi có kiểm soát, bắt đầu từ những thiết bị có ảnh hưởng lớn đến sản xuất.
Bước 1: Xếp hạng mức độ trọng yếu thiết bị (Asset Criticality Ranking – ACR)
Lập danh mục tài sản và đánh giá mức độ ảnh hưởng của từng thiết bị khi xảy ra hư hỏng. Các tiêu chí thường gồm hậu quả về an toàn, môi trường, sản lượng, chất lượng, chi phí sửa chữa và khả năng có thiết bị dự phòng. Kết quả giúp xác định nhóm thiết bị cần ưu tiên phân tích RCM.
Bước 2: Phân tích dạng hỏng và tác động (FMEA/FMECA)
Với các cụm máy trọng yếu, đội ngũ kỹ thuật cần xác định chức năng, hư hỏng chức năng, dạng hư hỏng, nguyên nhân và hậu quả. FMEA (Failure Modes and Effects Analysis) giúp hệ thống hóa các dạng hỏng và tác động; FMECA bổ sung đánh giá mức độ nghiêm trọng và mức độ tới hạn. Cần phân biệt FMEA/FMECA với toàn bộ quy trình RCM: đây là công cụ phân tích quan trọng, nhưng chưa thay thế bước đánh giá hậu quả và lựa chọn tác vụ bảo trì.
Bước 3: Lựa chọn chiến lược bảo trì
Tùy đặc tính dạng hỏng và hậu quả, doanh nghiệp có thể lựa chọn:
- CBM/PdM: Theo dõi tình trạng bằng phân tích rung, nhiệt độ, dầu bôi trơn, siêu âm hoặc các phương pháp phù hợp.
- PM: Bảo trì theo thời gian hoặc chu kỳ khi có cơ sở kỹ thuật cho thấy tác vụ có hiệu quả.
- Run-to-failure (RTF): Chấp nhận vận hành đến khi hỏng đối với trường hợp hậu quả thấp và có phương án khắc phục phù hợp.
- Redesign: Thay đổi thiết kế khi không có tác vụ bảo trì khả thi để kiểm soát rủi ro ở mức chấp nhận được.
Bước 4: Chuẩn hóa Job Plan và tích hợp CMMS/ERP
Kết quả phân tích cần được chuyển thành phiếu công việc cụ thể: nội dung kiểm tra, tiêu chí chấp nhận, tần suất, nhân lực, dụng cụ, phụ tùng và yêu cầu an toàn. Sau đó, tích hợp vào CMMS/ERP để lập lịch, quản lý lệnh việc, lưu lịch sử và theo dõi dữ liệu thực hiện.
Bước 5: Đánh giá và cải tiến liên tục
Sau khi triển khai, doanh nghiệp cần đối chiếu kết quả thực tế với mục tiêu ban đầu thông qua MTBF, MTTR, downtime, chi phí bảo trì, tỷ lệ hoàn thành PM và sự cố lặp lại. Khi điều kiện vận hành, tải máy hoặc dữ liệu hư hỏng thay đổi, phân tích RCM cần được rà soát để cập nhật chiến lược. RCM phải được xem là một hệ thống cải tiến liên tục, không phải dự án phân tích làm một lần rồi kết thúc.
Kết luận
Quản lý bảo trì RCM giúp doanh nghiệp chuyển từ tư duy bảo dưỡng theo lịch sang lựa chọn tác vụ dựa trên chức năng, dạng hư hỏng và hậu quả rủi ro. Khi được triển khai đúng cách, RCM hỗ trợ kiểm soát downtime, sử dụng hiệu quả nguồn lực bảo trì và duy trì độ tin cậy của tài sản công nghiệp.
Ban Giám đốc và đội ngũ kỹ thuật nên bắt đầu bằng một chương trình thí điểm trên 1–2 thiết bị nút thắt cổ chai (Bottleneck), có dữ liệu sự cố và ảnh hưởng sản xuất tương đối rõ. Sau khi đánh giá được hiệu quả và chuẩn hóa quy trình, doanh nghiệp mới mở rộng sang các hệ thống khác trong nhà máy.